مدیران تولید که یک دستگاه برش لیزری فلزی CNC را مشخص می کنند معمولاً با یک عدد شروع می کنند: قدرت. پس از چند ماه حضور در زمین، اعدادی که اهمیت دارند، متفاوت هستند. هزینه هر قطعه، قوام لبه و فواصل نگهداری تعیین می کند که آیا ماشین هزینه خود را بپردازد یا خیر. نوع منبع لیزری هر سه را درایو می کند.
برای اکثر عملیات ورق فلز و صفحه، پاسخ عملی لیزر فیبر در محدوده 1000 وات تا 3000 وات است. این فولاد ضد زنگ، آلومینیوم و کربن را با هزینه انرژی کمتر از CO2 برش می دهد و نیازی به تراز آینه رزوناتور یا پر کردن مجدد گاز لیزری ندارد.
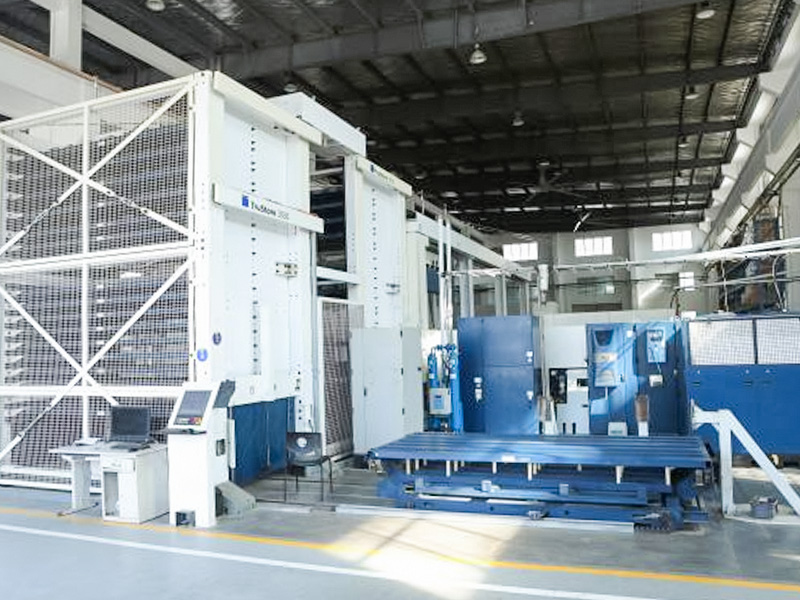
 دستگاه برش لیزر فیبر برای ورق فلز با کنترل CNC این دستگاه از یک پرتو لیزر پر انرژی که توسط یک سیستم کنترل عددی پیشرفته هدایت می شود برای برش فولاد ضد زنگ، کربن و آلومینیوم استفاده می کند. این برای خطوط کوچک یا پیچیده مناسب است، در حالی که میز کار بزرگ و ماژول های گازی آن از تولید پایدار و مداوم پشتیبانی می کنند. مشاهده محصول →
سه نوع منبع لیزر در حال حاضر برش فلزات صنعتی را انجام می دهند: فیبر، CO2 و کریستال. منبع تعیین می کند که انرژی چقدر به فلز وارد می شود، که سرعت عملی، کیفیت لبه و هزینه جاری را تعیین می کند.
لیزرهای فیبر نزدیک به 1064 نانومتر کار می کنند، طول موجی که فلزات به مراتب بهتر از 10.6 میکرومتر ساطع شده توسط لیزرهای CO2 جذب می کنند. انرژی جذب شده بیشتر به معنای برش سریعتر و کاهش مصرف برق است. منابع فیبر فاقد آینه تشدید کننده برای تراز و بدون گاز لیزری برای پر کردن مجدد هستند، بنابراین تعمیر و نگهداری معمولی روی سر برش، نازل و لنز محافظ متمرکز است.
لیزر CO2 برای فولادهای کربنی بسیار ضخیم با کمک اکسیژن و مغازههایی که فلزات غیرفلزی را نیز برش میدهند، گزینهای ثابت باقی میماند. معایب آنها مصرف برق بیشتر، آینه هایی که نیاز به تمیز کردن و تراز کردن دارند و گاز لیزر قابل مصرف است.
لیزر کریستال (Nd:YAG و Nd:YVO4) فوکوس عالی را برای ویژگیهای خوب ارائه میدهند، اما عمر قطعات کوتاهتر و راندمان پمپاژ پایینتری دارند. آنها در حال حاضر بیشتر به ریزماشین کاری دقیق محدود می شوند.
| تایپ کنید | طول موج | راندمان برش فلز | هزینه عملیاتی | نقش معمولی |
|---|---|---|---|---|
| فیبر | حدود 1064 نانومتر | بالا | کم | تولید ورق و صفحه |
| CO2 | 10.6 میکرومتر | متوسط | بالا | برش فولادی ضخیم و غیر فلزی |
| کریستال | تقریباً 1064 نانومتر | متوسط | بالا | ریزماشین کاری دقیق |
اگر کار شما تحت سلطه ورق فولادی ضد زنگ، آلومینیوم یا کربن است، فیبر پیش فرض منطقی است. قبل از نهایی کردن خرید، قدم بزنید نحوه انتخاب دستگاه برش لیزر CNC مناسب برای کارگاه خود برای وزن کردن استثناهای صفحه ضخیم و غیر فلزی.
چهار مشخصات قوی ترین تاثیر را بر بهره وری دارند. آنها را با ضخامت مواد خود به جای حداکثر بروشور مقایسه کنید.
لیزر فیبر 3000 وات معمولاً فولاد ملایم 12 میلی متری را با سرعت 1.5 تا 2.0 متر در دقیقه با اکسیژن برش می دهد، در حالی که 2 میلی متر ضد زنگ با نیتروژن می تواند با سرعت 8 تا 10 متر در دقیقه کار کند. خروجی روزانه را از روی ضخامتی که بیشتر پردازش می کنید، تخمین بزنید، نه از نازک ترین ورق موجود در کاتالوگ خود.
بیشتر ماشین ها دقت موقعیت یابی را نزدیک به 0.05 ± میلی متر بر متر و تکرارپذیری نزدیک به 0.03 ± میلی متر را ذکر می کنند. مجموعههای زبانه و شکاف، براکتهای لولا و قطعات آمادهسازی جوش بیشتر به این مقادیر بستگی دارند تا توان لیزر.
اکسیژن برش فولاد کربنی را تسریع می کند، اما یک اکسید جزئی در لبه باقی می گذارد. نیتروژن لبه های تمیز و بدون اکسید روی ضد زنگ و آلومینیوم تولید می کند. جابجایی سریع بین نیتروژن پرفشار و اکسیژن کم فشار، انعطافپذیری زمانبندی را افزایش میدهد و از تبدیل شدن دستگاه به گلوگاه جلوگیری میکند.
سوراخ کردن تطبیقی با بالا رفتن قدرت در حین سوراخ کردن و سپس کشیدن به عقب برای برش، پاشش روی لنز و سوراخ شدن لبه پایینی را کاهش می دهد. از تامین کننده نمونه های برش خورده را با ضخامت غالب خود بخواهید و لبه پایینی را برای تفاله و سطح برش را برای خطوط بررسی کنید.
هر کار برش لیزری فلز CNC دنباله ای مشابه دارد. درک هر مرحله به شما کمک می کند تا قبل از امضای سفارش، نرم افزار، اتوماسیون و الزامات مهارت اپراتور را ارزیابی کنید.
برای قطعات با سوراخهای سنگین، پرس پانچ CNC اغلب سریعتر از برش لیزری روی الگوهای سوراخهای مکرر است، در حالی که لیزر خطوط پیچیده، دستههای کوچک و الزامات لبههای محکم را کنترل میکند. این دو ماشین به خوبی در یک خط تولید مکمل کار می کنند.
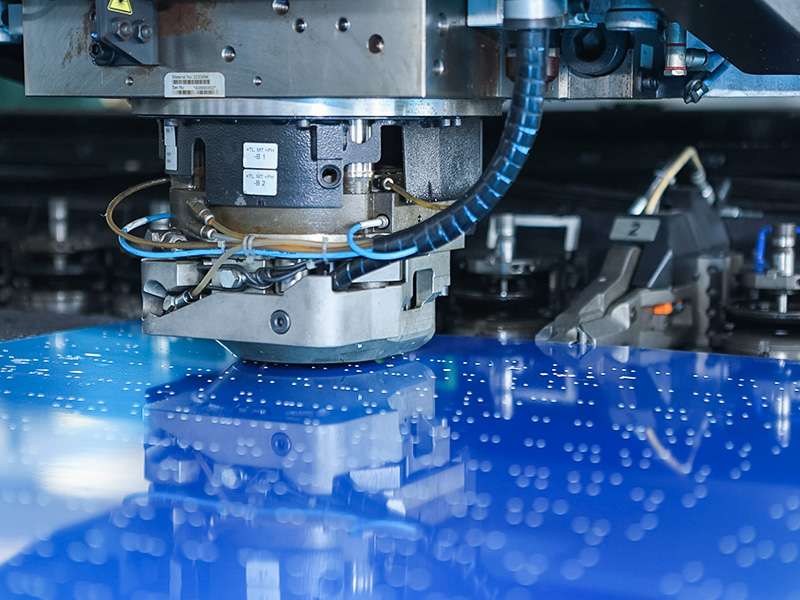
 پرس پانچ CNC برای ورق فلزی با استحکام بالا این پرس که برای مشت زدن، خالی کردن، خم شدن و کشیدن عمیق ساخته شده است، دارای یک قاب سفت و سخت و کنترل دقیق CNC، سرعت و فشار است. از فولاد، آلومینیوم و برخی ورقهای غیر فلزی استفاده میکند که آن را به مکملی کارآمد برای برش لیزری برای الگوهای تکراری تبدیل میکند. مشاهده محصول →
قدرت لیزر سرعت عملی و حداکثر ضخامت را برای هر ماده تعیین می کند. مقادیر زیر محدودیتهای تک گذر معمولی برای لیزرهای فیبر مدرن با گاز کمکی توصیه شده را نشان میدهد. نتایج واقعی با سفتی ماشین، کیفیت اپتیک، موقعیت فوکوس و خلوص گاز متفاوت است، بنابراین آنها را بهعنوان یک چارچوب مقایسه بهجای تضمین در نظر بگیرید.
| فیبر power | فولاد ملایم با اکسیژن | ضد زنگ با نیتروژن | آلومینیوم با نیتروژن |
|---|---|---|---|
| 1500 وات | 12 میلی متر | 6 میلی متر | 5 میلی متر |
| 3000 وات | 20 میلی متر | 12 میلی متر | 10 میلی متر |
| 6000 وات | 25 میلی متر | 20 میلی متر | 16 میلی متر |
| 12000 وات | 40 میلی متر | 30 میلی متر | 25 میلی متر |
اگر بیشتر کار شما 1 تا 6 میلی متر ضد زنگ و آلومینیوم است، یک دستگاه 1500 وات یا 3000 وات سرعت و هزینه سرمایه را به خوبی متعادل می کند. اگر به طور منظم فولاد کربنی 12 میلی متری و ضخیم تر را برش می دهید، حداقل 6000 وات را انتخاب کنید.
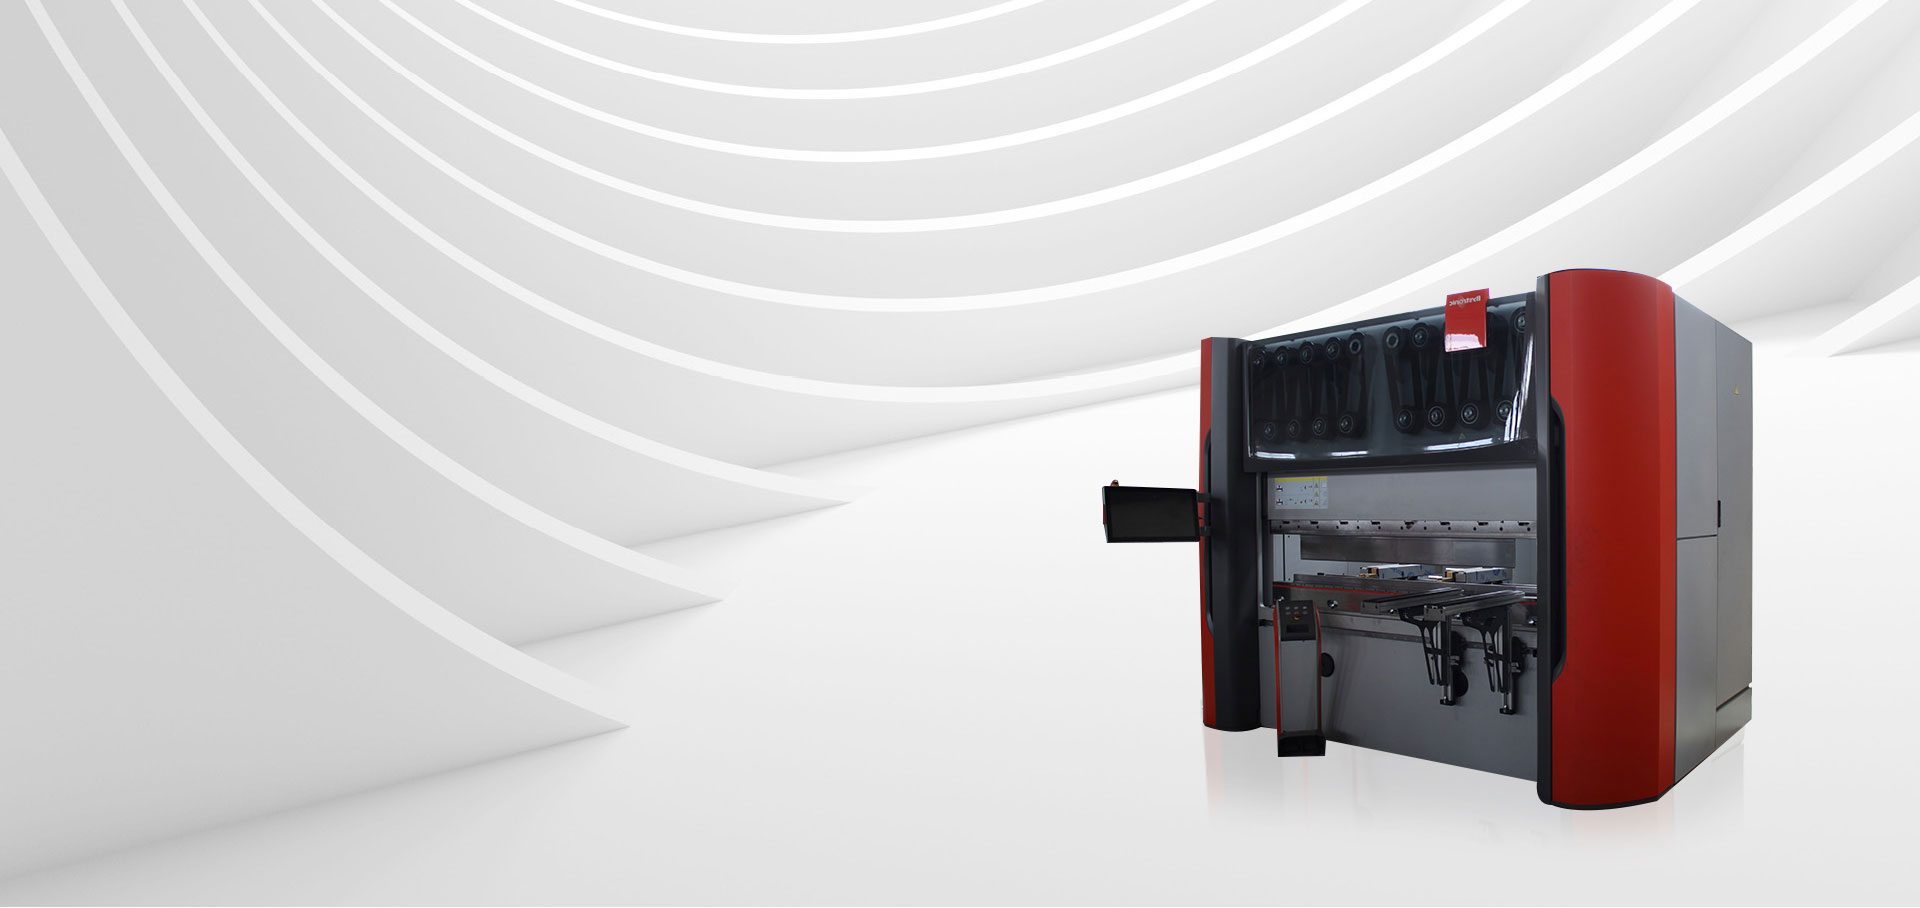
اکثر قطعات برش خورده هنوز نیاز به شکل دهی دارند. یک دستگاه خم کن CNC جفت شده با لیزر خط را تکمیل می کند، بنابراین هر دو را با هم برنامه ریزی کنید تا گلوگاه به سمت پایین دست حرکت نکند.
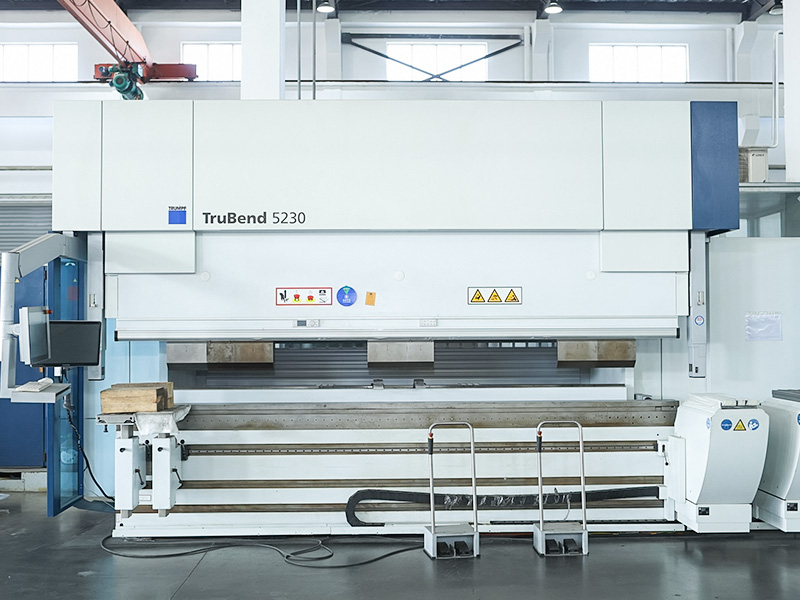
 دستگاه خم کن CNC با کنترل زاویه دقیق این دستگاه خم کن از یک سیستم CNC با دقت بالا برای تنظیم زاویه، طول و فشار، کاهش خطا و اطمینان از دقت استفاده می کند. سازگار با قالب های مختلف، فولاد کربن، فولاد ضد زنگ و آلومینیوم را پردازش می کند و به آرامی در یک خط تولید برش به شکل ادغام می شود. مشاهده محصول →
شکاف هزینه بین ماشینها در 24 ماه اول، اغلب مدتها قبل از مستهلک شدن کامل ماشین نشان میدهد.
برای حجمهای تولید معمولی، مزیت فیبر بر روی برق، گاز و اپتیک به تنهایی اغلب قیمت اولیه بالاتر خود را در عرض دو تا سه سال قبل از محاسبه سود حاصل از برش سریعتر میپردازد.
آیا دستگاه برش لیزری فیبر فلزی می تواند مس و برنج را مدیریت کند؟
بله. مس و برنج طول موج فیبر (حدود 1064 نانومتر) را به مراتب بهتر از طول موج CO2 جذب می کنند، به همین دلیل است که فیبر به استاندارد این آلیاژهای بازتابنده تبدیل شده است. دستگاه همچنان به محافظت در برابر بازتاب برگشتی در فیبر تحویل و سر برش نیاز دارد، بنابراین تأیید کنید که تأمینکننده اپتیک را مطابق با آن پیکربندی کرده است. سرعت برش روی مس کمتر از فولاد نرم است و معمولاً از نیتروژن یا هوا برای جلوگیری از تشکیل اکسید استفاده می شود.
آیا باید از اکسیژن یا نیتروژن برای فولاد ضد زنگ استفاده کنم؟
هنگامی که لبه باید تمیز و بدون اکسید باشد، از نیتروژن استفاده کنید، که برای قطعات قابل مشاهده، آماده سازی جوش یا اجزای تماس با غذا لازم است. اکسیژن برش کمی سریعتر روی ضدزنگ نازک ایجاد میکند، اما لبهای تغییر رنگ داده و لایهای نازک اکسیدی بر جای میگذارد. اگر کیفیت لبه مهم نباشد و قطعه رنگ یا پنهان شود، اکسیژن می تواند هزینه گاز را کاهش دهد.
یک برش لیزری فلزی CNC به چه میزان فضای کف و زیرساخت های کاربردی نیاز دارد؟
یک ماشین فیبر 1500 وات معمولاً به 8 تا 15 متر مربع از جمله چیلر و فضا برای بارگذاری ورق و برداشتن قطعات نیاز دارد. منبع برق معمولاً 400 ولت سه فاز با بار متصل تقریباً 15 تا 25 کیلو ولت آمپر بسته به سطح توان است. شما همچنین به یک خط تامین گاز کمکی نیاز دارید. بسته به مصرف ماهانه نیتروژن را می توان در سیلندر، دوار یا مخزن فله تحویل داد.
بازار برش لیزری فلز CNC به خریدارانی که دستگاه را با ترکیب تولید واقعی خود تطبیق می دهند، پاداش می دهد. با یک ماشین فیبر شروع کنید، سرعت واقعی برش را در ضخامت غالب خود بررسی کنید، در دسترس بودن گاز کمکی در منطقه خود را بررسی کنید و همزمان برای شکلدهی پایین دست برنامهریزی کنید.
اگر در حال حاضر نقشه ها یا یک لیست قسمت تعریف شده دارید، یک بحث سریع با ما تیم خدمات سفارشی می تواند پیکربندی ماشین را قبل از اینکه به یک طرح بندی متعهد شوید اعتبار سنجی کند.

 +86-13771171111 +86-13338110517