یک براکت نصب با تمام ابعاد در داخل تلورانس های اعلام شده به ایستگاه مونتاژ می رسد، اما دو زاویه خمش کسری از یک درجه از نقشه منحرف شده اند. قسمت صاف روی میز مینشیند، اما وقتی به قاب پیچ میشود، پانل جفتکننده هم تراز نمیشود. رد این قطعه برای خط تولید دو ساعت هزینه دارد. این نقطه ای است که در آن یک قطعه ورق فلزی به یک جزء فلزی دقیق تبدیل می شود.
اجزای ورق فلزی دقیق با تکرارپذیری تعریف می شوند، نه با اندازه قطعه. یک سازنده میتواند یک قطعه نمونه کامل را تحویل دهد و همچنان در دسته دوم شکست بخورد، اگر استراتژی تحمل، ابزار و روال بازرسی برای سازگاری طراحی نشده باشد. تفاوت عملی این است که آیا فرآیند می تواند نتیجه یکسانی را قسمت به قسمت نگه دارد یا خیر.
اجزای ورق فلزی دقیق قطعات ساختاری و عملکردی هستند که از ورق های فلزی نازک، معمولاً بین 0.5 میلی متر تا 6 میلی متر ضخامت، از طریق فرآیندهای برش، پانچ، خمش، اتصال و تکمیل تشکیل می شوند. کلمه دقت توصیف میکند که قطعه تمام شده چقدر محکم با نقشه مهندسی مطابقت دارد، که معمولاً به صورت تحمل ابعادی یا انحراف زاویهای بیان میشود.
نمونه های متداول عبارتند از پانل های شاسی، براکت های نصب، سپرهای EMC، سینک های حرارتی، راهنماهای نوار نقاله و محفظه های کابینت کنترل. آنچه آنها را از قطعات معمولی ورق متمایز می کند، سطح کنترل اعمال شده در هر مرحله است: مواد انتخاب و آماده می شوند، پارامترهای برش و شکل دهی از ویژگی های واقعی ورق مشتق می شوند، و قسمت تمام شده اندازه گیری و مستند می شود.
تساهل به تنهایی عمل نمی کند. یک جابجایی 0.1 میلی متری در یک موقعیت سوراخ می تواند توسط یک سوراخ شکاف در یک مجموعه جذب شود، اما همان جابجایی در محفظه دستگاه پزشکی به یک شکست کامل تبدیل می شود. تأثیر عملی دقت بستگی به نحوه تعامل قطعه با سایر قطعات دارد. به همین دلیل است که شما باید تلورانس ها را در مورد عملکرد تعریف کنید، نه در مورد چیزی که در یک نقاشی چشمگیر به نظر می رسد.
| کلاس | تحمل معمولی | کاربرد مثال | هزینه درایوها |
|---|---|---|---|
| استاندارد | ± 0.5 میلی متر | حفاظ ها، روکش ها، پانل های ساده | ضخامت مواد |
| دقت | ± 0.1 میلی متر | شاسی، براکت، صفحات نصب | ابزار و برنامه نویسی |
| با دقت بالا | 0.02 ± میلی متر | تجهیزات پزشکی، قطعات هوافضا | بازرسی و کنترل فرآیند |
انتخاب یک کلاس تحمل یک تصمیم هزینه است. فشار دادن یک محفظه استاندارد از 0.5 ± میلی متر به 0.1 ± میلی متر می تواند هزینه را دو برابر کند، اگر نقشه به ابزار جدید یا برنامه بازرسی گسترده نیاز داشته باشد. همین تغییر ممکن است فقط مقدار کمی را به یک براکت با حجم بالا اضافه کند، زیرا هزینه راه اندازی در هزاران قطعه مستهلک می شود. رویکرد درست این است که بگوییم کدام تلورانس ها از نظر عملکردی حیاتی هستند و اجازه دهیم سازنده بر اساس نیاز واقعی نقل قول کند.
اکثر اجزای ورق فلزی دقیق از یک توالی عملیات پیروی می کنند، حتی زمانی که هندسه و مواد قطعه متفاوت است. فرآیند را می توان در پنج مرحله خلاصه کرد.
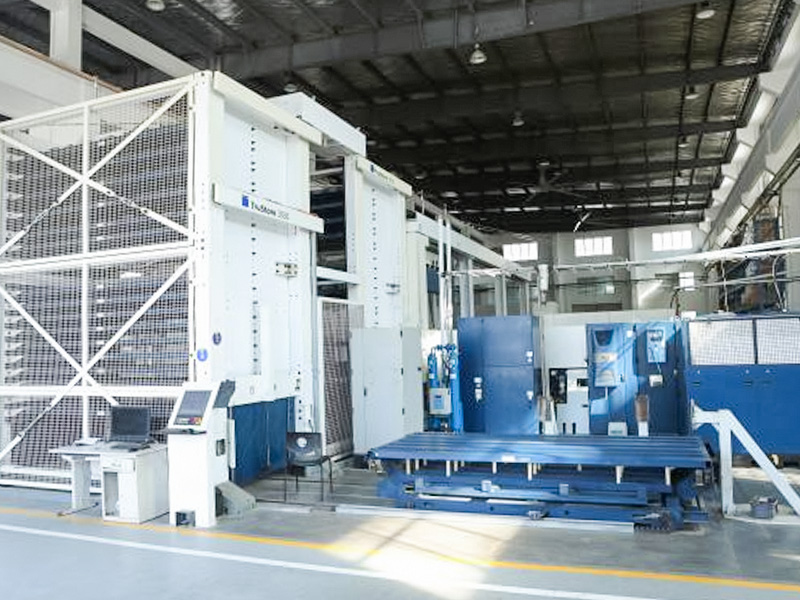
استوک کویل فشار داخلی را از فرآیند نورد تحمل می کند. دستگاه تسطیح ورق را صاف می کند، مجموعه سیم پیچ را حذف می کند و قبل از ایجاد هرگونه برش، مواد را در یک تحمل ثابت قرار می دهد. این مرحله مستقیماً بر دقت خمش در مراحل بعدی تأثیر می گذارد.
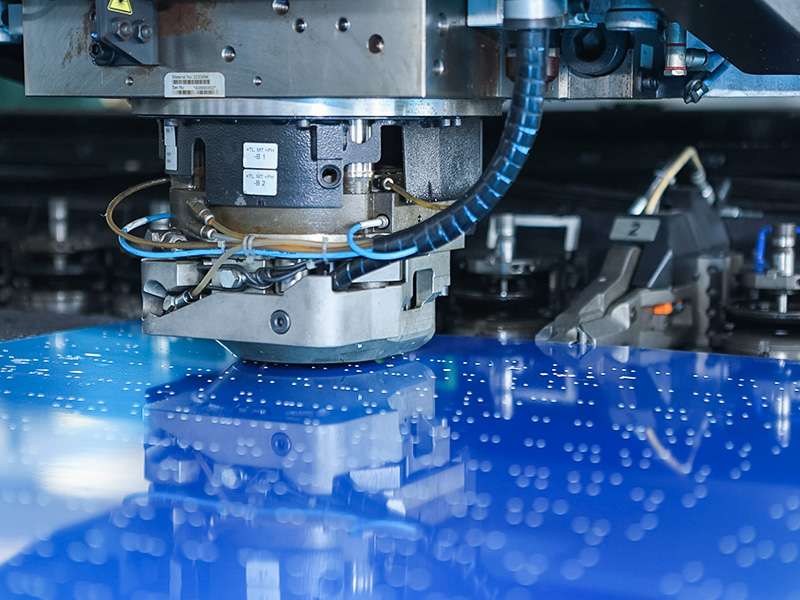
الگوی تخت با برش لیزری CNC یا پرس پانچ CNC منتقل می شود. برش لیزری خطوط پیچیده را با خط باریک کنترل می کند. پانچ کردن سوراخ ها و برش های گرد را به سرعت در سرعت بالا ایجاد می کند.
ماشینهای خم کن CNC صفحه تخت را به شکل نهایی تا میکنند. کمک هزینه خمیدگی، انتخاب ابزار، و جبران برگشت فنری از ضخامت واقعی ورق و درجه مواد محاسبه می شود. دقت در اینجا به این معنی است که زوایای خمش در 0.2 درجه از نقشه باقی می مانند.
اتصال دهنده های جوشکاری، پرچینی یا خودگیره، قطعات فرعی را به هم متصل می کنند و درج های رزوه ای اضافه می کنند. هر روش اتصال تأثیر حرارتی یا مکانیکی خود را بر روی ماده می گذارد و انتخاب هم استحکام و هم قابلیت استفاده در آینده را تعیین می کند.
پرداخت، چربی زدایی و پوشش از سطح محافظت می کند و نیازهای بصری را برآورده می کند. جزء تمام شده با ابزارهای کالیبره شده اندازه گیری می شود و نتایج بر اساس نقشه ثبت می شود.
عملیات تسطیح را به راحتی می توان بر روی نقشه نادیده گرفت. ورقی که تنها 0.5 میلی متر از صفحه خارج شده باشد، پس از رها شدن قطعه از قالب باعث می شود که خمش ها چندین دهم میلی متر جابجا شوند. برای طولانی مدت، شرایط ماده ای را که عملیات خالی کردن ایجاد می کند، مشخص کنید.
 دستگاه تراز غلتکی برای اصلاح صافی ورق ها و صفحات فلزی این تجهیزات تراز، صافی صفحات و پروفیل های تغییر شکل یافته را با استفاده از غلتک های با سختی بالا و تنظیم شکاف دقیق برای اطمینان از دقت ابعادی و کیفیت سطح، یک مرحله مهم قبل از خالی کردن، بازیابی می کند. مشاهده محصول →
برش لیزری CNC روش ترجیحی برای اندازههای دستهای کوچک تا متوسط است که در آن کانتور اغلب تغییر میکند. دستگاه آخرین نقشه را می خواند، پارامترهای برش را تنظیم می کند و همان هندسه را در ورق بعدی بدون هزینه قالب های جدید تولید می کند.
 سیستم برش لیزری CNC برای ساخت ورق فلزی دقیق این دستگاه برش لیزری با کنترل عددی پیشرفته و میزهای کاری با فرمت بزرگ، فولاد ضد زنگ، فولاد کربنی و آلومینیوم را به طور موثر پردازش میکند و با دقت بالا و حداقل مناطق تحت تأثیر حرارت را برای خطوط مختلف قطعات ارائه میکند. مشاهده محصول →
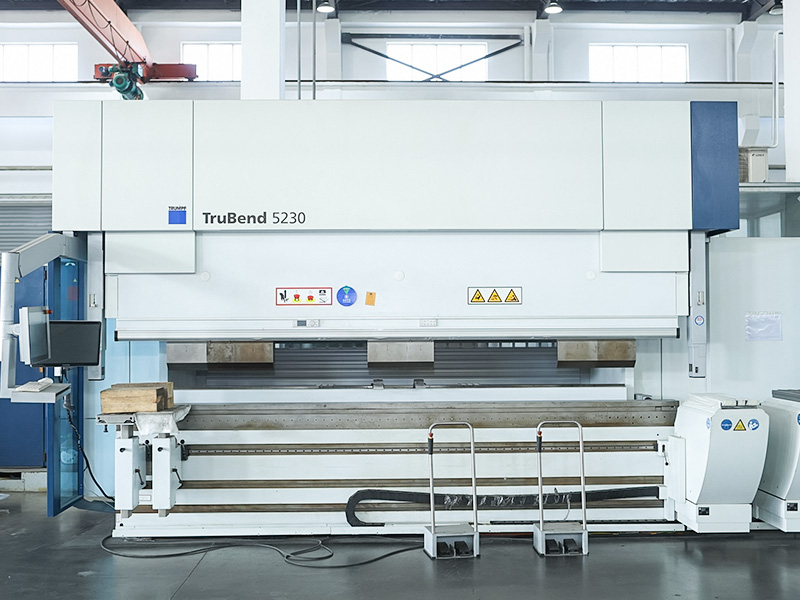
خمش عملیاتی است که در آن بیشتر خطاهای ابعادی ظاهر می شود. یک دستگاه خم کن CNC با جبران زاویه خودکار، تغییرات زاویه خم را کوچک نگه می دارد، که موقعیت الگوی سوراخ را پس از تا شدن بهبود می بخشد.
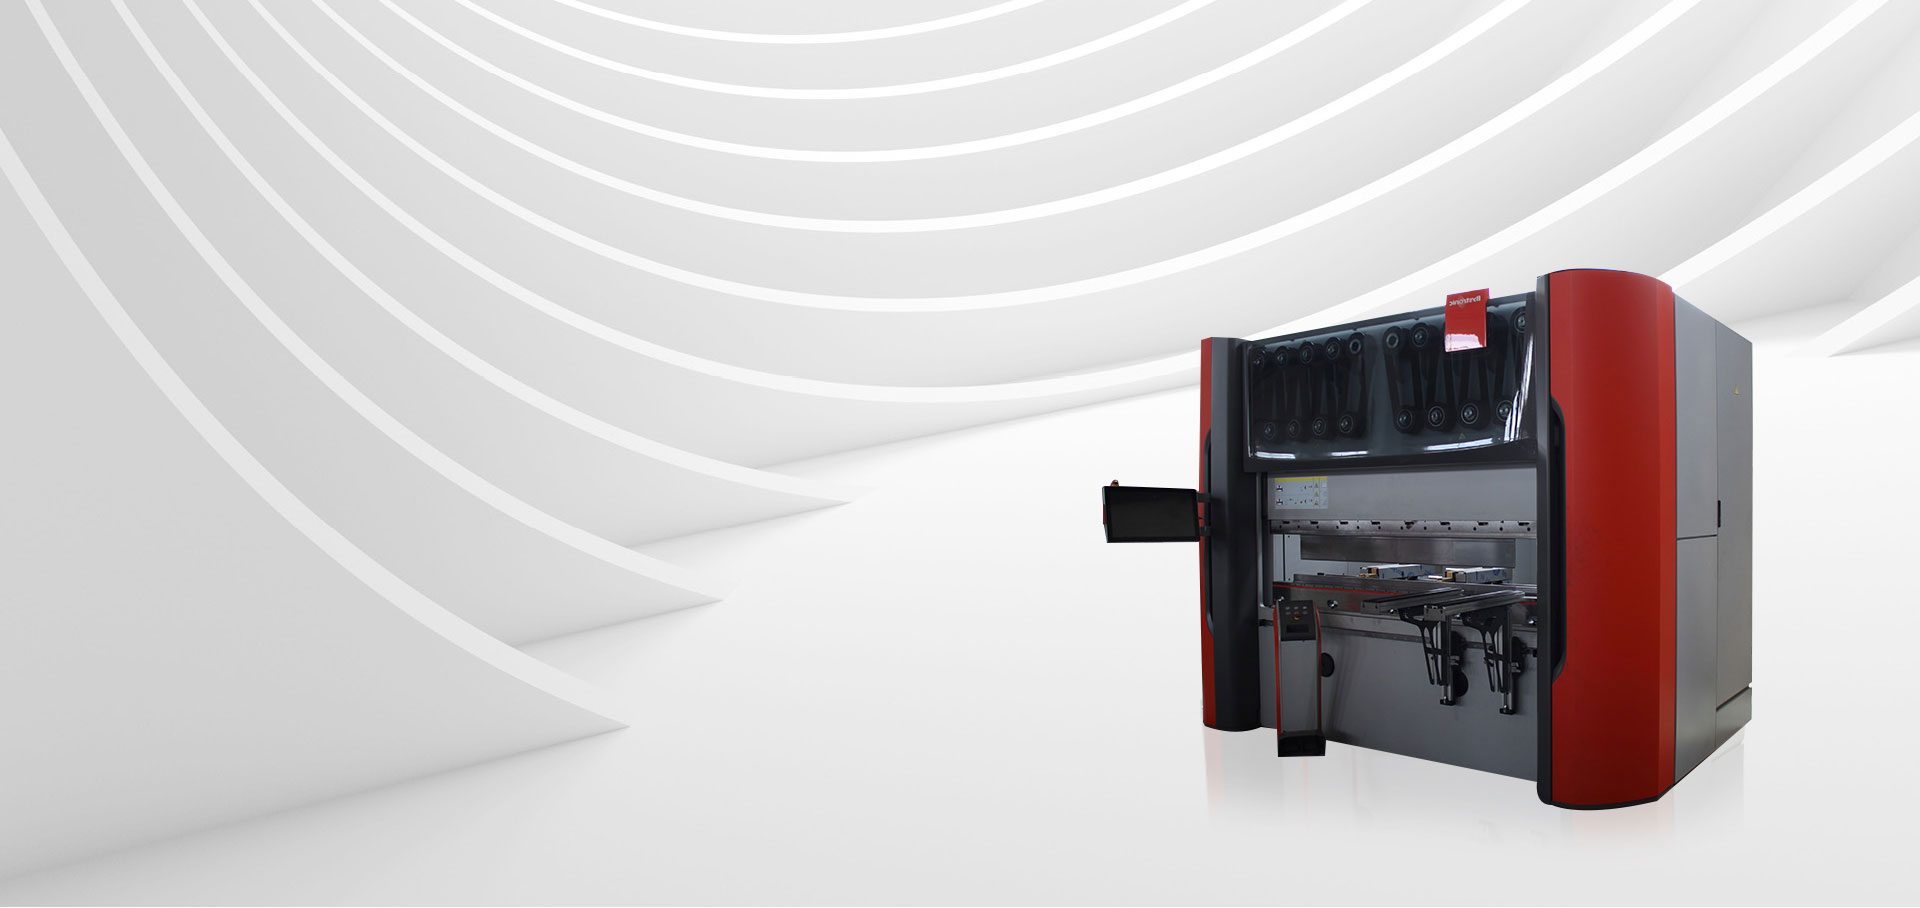
 دستگاه خم کن CNC با جبران زاویه اتوماتیک این پرس بریک دارای یک سیستم CNC با دقت بالا و ساختاری قوی است که امکان کنترل دقیق زاویه و طول خم، کاهش خطاها و بهبود موقعیت سوراخ ها پس از تا شدن را برای کاربردهای مختلف ورق فلزی فراهم می کند. مشاهده محصول →
انتخاب متریال بعد از ابزارآلات، دومین محرک بزرگ در دقت است. هر گرید دارای پشت فنری، ناهمسانگردی و روکش سطحی خاص خود است و هر سه نوع زاویه نگه داشتن پرس ترمز را تغییر می دهند.
مشخصات متریال مربوط به طرح نقاشی است نه در توضیحات. درجه، مزاج و عملیات سطحی را بیان کنید. اگر قطعه جوش داده می شود، سیم پرکننده و طراحی اتصال را ذکر کنید تا سازنده بتواند فرآیند را برنامه ریزی کند.
اجزای ورق فلزی دقیق هر جا که یک محصول به یک محفظه ساختاری سفت و سبک وزن یا هندسه مکرر براکت نیاز دارد ظاهر می شود.
براکتها، سینیهای باتری، سفتکنندههای شاسی و سپرهای حرارتی به طرحهای سوراخ محکم و سطوح صاف نیاز دارند. قطعات باید بدون کار مجدد در یک جیگ ردیف شوند و تامین کننده باید کنترل فرآیند را برای تولید حجم نشان دهد.
محفظه ها، پانل های ابزار و قطعات جانبی جراحی معمولاً در مقادیر کمتر ساخته می شوند. تلورانس ها اغلب محکم تر هستند، روکش سطح باید تمیز باشد و هر جزء به گواهی مواد قابل ردیابی است.
سپرهای EMC، شاسی قفسه 19 اینچی و صفحات اتلاف حرارت، شعاع خمشی ظریف را با الگوهای سوراخ نزدیک به گام ترکیب میکنند. نیاز به دقت ناشی از نیاز به قرار گرفتن صحیح قطعه در برابر PCB یا دیوار است.
حفاظ ها، قاب ها، جعبه های کنترل و صفحات راهنما از ورق فلزی ساخته شده اند و باید شکل خود را در طول سال ها خدمت حفظ کنند. پنجره تحمل معمولاً حدود ± 0.1 میلی متر است، عمدتاً برای اینکه نقاط نصب را پس از مونتاژ در یک راستا نگه دارد.
عرضه کننده معمولاً می تواند هر گونه تلورانس را نقل قول کند. آنچه مهم است این است که آیا تامین کننده می تواند ثابت کند که فرآیند می تواند آن را حفظ کند یا خیر.
بپرسید که آیا سازنده بررسی های حین فرآیند را روی پرس بریک و برش لیزری انجام می دهد یا خیر، و آیا بازرسی نهایی در مورد نقشه انجام شده است یا خیر. یک رکورد مستند با مقادیر اندازه گیری شده، حداقل اثبات قابلیت است.
اکثر سازندگان دقیق مستقیماً از نقشه های STEP، DXF یا PDF کار می کنند. سازنده شعاع خمش، ضخامت مواد، و میزان تحمل را قبل از نقلقول بررسی میکند. اگر نقشهای فاقد پیام باشد، یک سازنده خوب به جای حدس زدن، سؤال میکند.
گواهی آزمایش آسیاب یا سوابق ردیابی مواد باید درجه، ضخامت و شماره دسته ورق مورد استفاده در هر دوره تولید را نشان دهد. این امر به ویژه برای قطعات فولادی ضد زنگ و آلومینیوم مهم است.
اجراهای دسته ای کوچک اغلب هزینه بیشتری در هر واحد دارند زیرا راه اندازی، ابزارآلات و بازرسی در قطعات کمتری پخش می شود. تولید حجمی این هزینه را جذب می کند، به همین دلیل است که تحمل 0.1 میلی متر ممکن است در سفارش 5000 قطعه مقرون به صرفه باشد اما در نمونه اولیه 50 قطعه گران است.
اگر یک جزء به هندسه غیر استاندارد یا ترکیبی غیر معمول از الزامات نیاز دارد، یک تامین کننده با خدمات ساخت سفارشی می تواند طراحی را برای قابلیت ساخت تنظیم کند و مسیری را توصیه کند که هزینه قطعه را معقول نگه دارد.
راه کاهش ریسک خرید این است که زود بپرسید نه دیر. طرح خود، حجم مورد انتظار و تحمل بحرانی را برای سازنده ارسال کنید. یک طرح فرآیندی بخواهید که منابع مواد، آماده سازی ابزار، بررسی های حین فرآیند و بازرسی نهایی را پوشش دهد. همچنین تامین کننده را بررسی کنید فرآیند کنترل کیفیت قبل از ثبت سفارش بزرگ
اجزای ورق فلزی دقیق نتیجه یک توالی کنترل شده هستند: تسطیح، برش، شکل دهی، اتصال، تکمیل و اندازه گیری. هنگامی که هر مرحله با تجهیزات مناسب و نظم و انضباط مستند انجام می شود، بخش نه از روی شانس، بلکه با طراحی با نقشه روبرو می شود. این استانداردی است که هر خریدار هنگام سفارش قطعه دقیق باید انتظارش را داشته باشد.

 +86-13771171111 +86-13338110517